Znanje · Tehnologije
Salvagnini: prilagodljivost materijalu
Dve table istog lima retko se ponašaju potpuno isto. Salvagnini mašine proveravaju vrstu i debljinu materijala i tokom obrade same kompenzuju razlike, pa je već prvi komad dobar, bez probnog škarta.
Šta utiče na rezultat
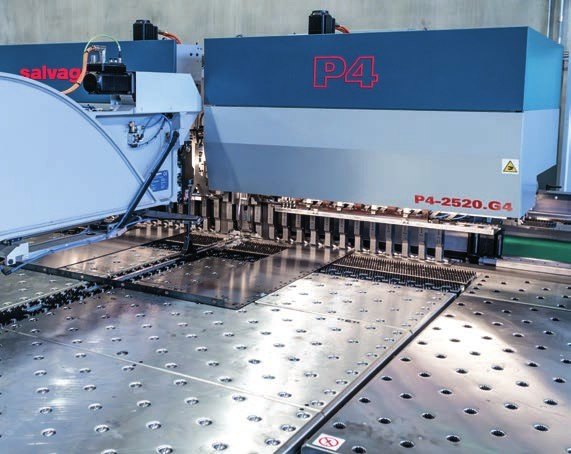
Osobine materijala presudno utiču na savijanje, probijanje i lasersko sečenje lima. Neke su poznate iz specifikacije, a neke se ne vide i razlikuju se od table do table.
Vrsta legure
Čelik, nerđajući čelik, aluminijum, bakar ili mesing, svaki sa drugačijim ponašanjem pri obradi.
Zatezna čvrstoća
Ista debljina, a različita čvrstoća znači drugačiju silu i drugačiji povratni ugao.
Debljina
Odstupanje debljine menja ugao savijanja, parametre sečenja i habanje alata.
Skrivene osobine
Postupak proizvodnje lima, pravac valjanja ili namotavanja u kotur i unutrašnji naponi u materijalu.
Provera vrste materijala
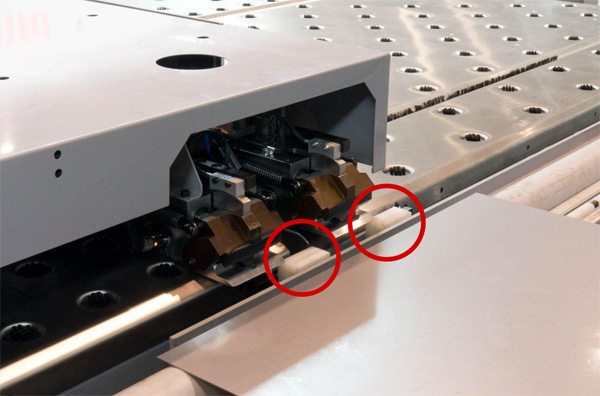
Sistem za prepoznavanje vrste materijala koristi senzore vrtložnih struja (eddy current), koji tablu proveravaju bez dodira.
Ako operater uloži materijal koji ne odgovara radnom nalogu i učitanom programu, mašina ga upozorava pre početka obrade. Tako se izbegava škart i bolje koristi materijal.
Provera debljine
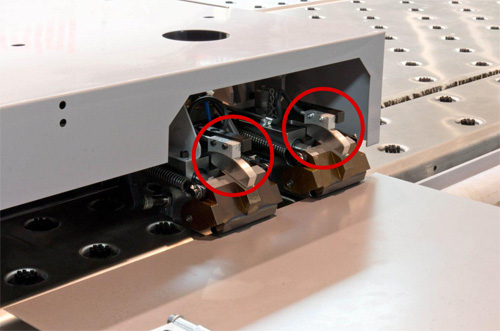
Precizni davači na hvataljkama koje drže lim fizički mere debljinu uložene table.
Pogrešna debljina izaziva ugaone greške pri savijanju, loše lasersko sečenje (topljenje, neprosečeni delovi, „zavarivanje“ dela za tablu) i loš kvalitet ivice pri probijanju, uz brže tupljenje alata. Provera debljine štiti alate i sprečava škart.
MAC3.0: korekcija ponašanja materijala
Zbog skrivenih osobina materijala prva savijanja nove pozicije po pravilu traže korekciju, bez obzira na mašinu i tehnologiju (apkant, apiponk ili panel bender). Tako nastaje „probni škart“: vreme i materijal potrošeni dok se ugao ne podesi.
Salvagnini je zato razvio MAC (Material Attitude Correction), sistem koji prati savijanje u realnom vremenu i koriguje ga, a prve verzije su koristile i neuronske mreže. Današnji MAC3.0 na panel benderima P2 i P4:
01
Prepoznaje
Tokom ciklusa otkriva razliku između stvarnih i nominalnih mehaničkih svojstava materijala.
02
Kompenzuje
Odmah koriguje kretanje jedinice za savijanje i manipulatora.
03
Računa
Bending Formula određuje silu i kretanje alata na osnovu ugiba, temperature i debljine, u realnom vremenu.
04
Proverava
Opcija AQC meri ugao savijanja i automatski ga koriguje.
Rezultat je mnogo manje odstupanje ugla već na prvom savijenom komadu, manje troškova za probni škart i ujednačen kvalitet i kod promenljivog materijala. Više o samom principu savijanja pročitajte u tekstu Univerzalna Salvagnini tehnologija savijanja.
Prilagodljivost u svim Salvagnini tehnologijama
Panel benderi
MAC3.0 i Bending Formula. Napredni senzori na P4 uzimaju u obzir debljinu, dimenzije i promene temperature.
Apkant B3
S-CROWNING drži ujednačen ugao po celoj dužini, AMS prepoznaje promenu ugla zbog povratne elastičnosti lima, a TFC2.0 otkriva varijacije tokom ciklusa i odmah ih ispravlja.
Probijanje S4
Proverava dimenzije table, prilagođava dinamiku manipulatora, kompenzuje toplotno širenje i podešava makaze prema materijalu i debljini.
Laser L3.G4
Jedna optička glava za sve debljine i materijale, bez podešavanja. APC2, TRADJUST i NVS nadziru proces i automatski ga drže stabilnim.
Referentni materijali u Salvagnini podacima
Salvagnini kapacitete mašina navodi za materijale tačno određene zatezne čvrstoće. Kada upoređujete mašine ili proveravate da li vaš deo može da se radi, uporedite i čvrstoću vašeg materijala, ne samo debljinu.
| Materijal | Zatezna čvrstoća | Panel bender P4-2520, maks. debljina | S4, probijanje / sečenje makazama |
|---|---|---|---|
| Aluminijum | 265 N/mm² | 4,0 mm | 5,0 / 5,0 mm |
| Čelik | 410 N/mm² | 3,2 mm | 4,0 / 3,5 mm |
| Nerđajući čelik | 660 N/mm² (P4) / 610 N/mm² (S4) | 2,5 mm | 4,0 / 2,0 mm |
Vrednosti za S4 pri probijanju važe bez multitoola. Podaci su iz Salvagnini kataloga za 2026. godinu.
Radite sa promenljivim materijalom?
Pošaljite nam vrstu, debljinu i čvrstoću materijala i crteže delova, a mi ćemo predložiti odgovarajuću Salvagnini tehnologiju.