Kapaciteti Hypertherm HPR XD plazma izvora
Prikaz kapaciteta reza za HPR seriju HD plazma izvora kompanije Hypertherm.
Detaljnije →

Prikaz kapaciteta reza za HPR seriju HD plazma izvora kompanije Hypertherm.
Detaljnije →Inženjerski tim KOPLAS Grupe je ponosan što je prvi u svetu sistematski istražio i dokumentovao mogućnosti nestandardne i napredne primene MATE alata za savijanja. Rezultate svog istraživanja smo predstavili na međunarodnom MATE samitu u Pragu održanom u julu 2013. godine. Istraživanje nam omogućava da pružimo besplatnu tehnološku podršku kupcima MATE alata za savijanje koji žele da koriste mogućnosti napredne primene.
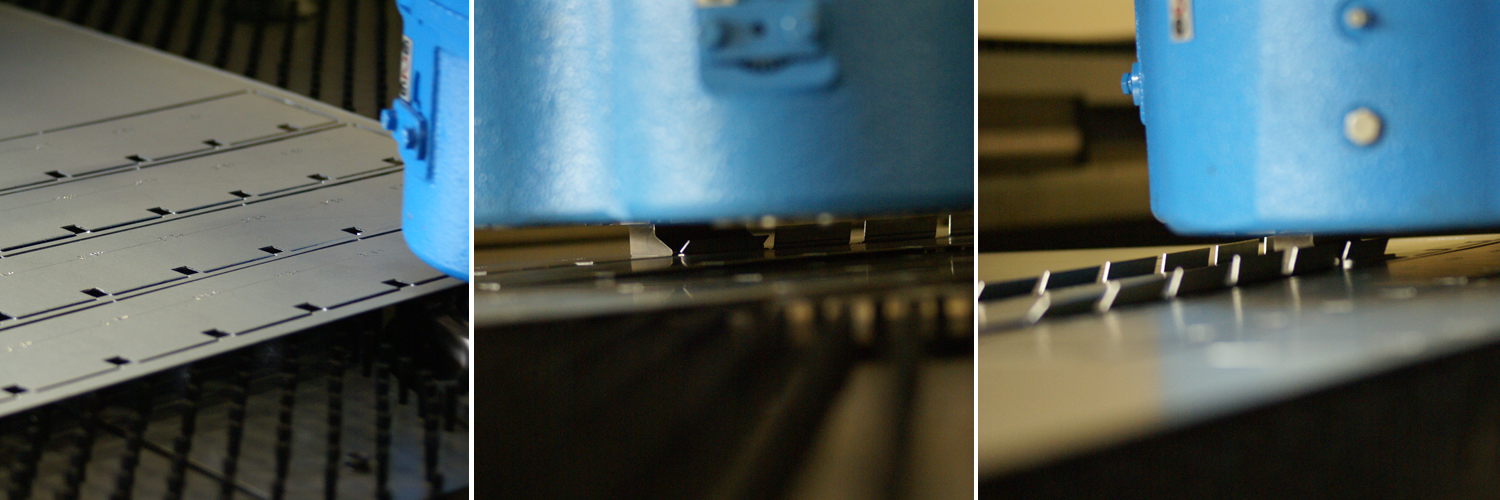
EUROMAC MTX6 FLEX: Savijanje različitih uglova u istom programu – izmena ⤓dS donje tačke hoda preko posebne NC instrukcije.
SALVAGNINI sistemi za lasersko sečenje koji se oslanjaju na fiber izvore donose drastično niže operativne troškove u odnosu na konkurentske tehnologije i rešenja. Zbog boljeg iskorišćenja svetlosti fiber laser izvori od 2kW su po performansama uporedivi sa 3kW CO2 laserima. Analogno, fiber laser od 3kW je po performansama uporediv sa 4kW Co2 izvorom.
U strukturi operativnih (varijabilnih) troškova dominiraju: potrošnja gasova i potrošnja električne energije.
Mogućnost sečenja pomoću komprimovanog vazduha (ACUT) čini lasersko sečenje lima do 4mm (st. čelik) ubedljivo najjeftinijom tehnologijom kontinualnog prosecanja (CNC probijačica, laser, plazma, waterjet, autogeno…).
ACUT – SALVAGNINI Fiber Laser sistemi se posebno izdvajaju od konkurencije po tome što omogućavaju lasersko sečenje komprimovanim vazduhom. Mogućnost korišćenja vazduha iz atmosfere umesto industrijskih gasova za sečenje (kiseonik – O2 i azot – N2) čini SALVAGNINI Fiber Laser najrentabilnijim rešenjem za lasersko sečenje lima gde je električna energija jedini resurs koji se troši u procesu proizvodnje. ACUT tehnologija je prvenstveno namenjena obradi lima≠ debljine od 3mm do 5 mm pri čemu se za drastično niže troškove sečenja dobija nešto manje kvalitetan rez (u odnosu na sečenje pomoću O2 i N2).
Prvi model mašine za lasersko sečenje lima: SALVAGNINI LASER L1 razvija 1994.-te godine. U skladu sa svojim inovativnim duhom i liderskom pozicijom SALVAGNINI 2008. godine među prvima uvodi mašinu za lasersko sečenje (L1Xe) koja koristi tehnologiju FIBER laserskog izvora.
Uz pomoć konstantnog naučno-istraživačkog angažovanja, sopstvenog razvoja softvera, upravljačkih jedinica i sopstvene glave za lasersko sečenje SALVAGNINI je uspeo prvi da primeni IPG fiber laser izvor na oblast obrade lima sečenjem. Danas sve veći broj proizvođača mašina nudi lasere sa istim IPG fiber izvorom ali zbog nedostatka znanja i sopstvenog softversko-hardverskog razvoja postižu znatno niže performanse (≠maks. debljina, ⇢ brzina, sečenje upotrebom komprimovanog vazduha umesto industrijskih O2 i N2 gasova, optimizacija ukupne potrošnje energije…).
SiX – sopstveni CNC sistem za kontrolu i upravljanje SALVAGNINI je razvio sopstveni upravljački sistem kako bi obezbedio superiorne performanse laserskog sistema.…
Detaljnije →SALVAGNINI laserska glava (THF): sopstvena glava za lasersko sečeve sa automatskim fokusom i jednim ⌀ 200mm sočivom.
Kako bi obezbedio superiorne performanse sečenja i maksimalno iskorišćenje potencijala fiber laser izvora SALVAGNINI je razvio sopstvenu lasersku glavu. SALVAGNINI laserski sistemi mogu da seku veće debljine u odnosu na druge proizvođače koji koriste isti (IPG) fiber laser izvor. Ovo je naročito primetno kod problematičnih materijala kao što su inoks i aluminijum.
SALVAGNINI od početka proizvodnje automatizovanih proizvodnih sistema ima sopstveni razvoj softvera što predstavlja jednu od ključnih prednosti kompanije u odnosu na konkurenciju. Sopstvenim razvojem softvera SALVAGNINI je obezbedio potpunu optimizaciju rada svojih mašina i maksimalno iskorišćenje primenjene opreme.
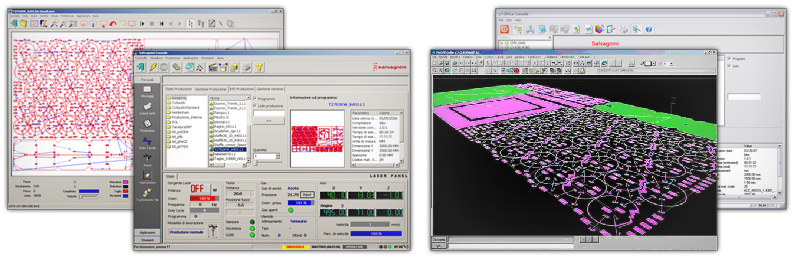
SALVAGNINI softver: CNC/MNG/CAD/CAM
SALVAGNINI od početka proizvodnje automatizovanih proizvodnih sistema ima sopstveni razvoj softvera što predstavlja jednu od ključnih prednosti kompanije u odnosu na konkurenciju. Sopstvenim razvojem softvera SALVAGNINI je obezbedio potpunu optimizaciju rada svojih mašina i maksimalno iskorišćenje primenjene opreme.
Prvu grupu SALVAGNINI softvera (opisanu skraćenicama: CNC/MNG) čine upravljački i kancelarijski softverski paketi za kontrolu mašine, planiranje proizvodnje, upravljanje radnim nalozima i izvršnim programima objedinjeni u softverski paket koji se naziva i JOB.CONSOLE.L.
U nastavku teksta ćemo predstaviti softverske komponente ove grupe:
Softverske komponente i paketi koji su prikazani u ovom dokumentu su uključeni u cenu mašine i predstavljaju deo standardne opreme.
Još od osnivanja (1986.) EUROMAC konstantno uvodi nove tehnologije u koncept CNC hidraulične probijačice (punchpress). Razvojni put EUROMAC probijačica možemo podeliti u…
Detaljnije →Još od osnivanja (1986.) EUROMAC konstantno uvodi nove tehnologije u koncept CNC hidraulične probijačice (punchpress). Razvojni put EUROMAC probijačica možemo podeliti u dve glavne etape – razvojna pravca: 1) do prve EUROMAC MTX probijačice sa 6 D stanice u tureli i 2) etapa koja je usledila nakon razvoja LOADING/UNLOADING sistema a koja traje i danas. Tekst koji sledi će pokušati da ukratko predstavi ključne inovacije i patente koji su pratili prvu etapu razvoja.

Na sajmu EUROBLECH 2012 u Hanoveru (23-27 oktobar) EUROMAC je predstavio svoja rešenja za odlaganje obrađenih komada u toku procesa probijanja.
Sposobnost CNC probijačice da tokom procesa probijanja odlaže pozicije koje su obrađene i isečene iz table lima donosi čitav niz prednosti. Najznačajnija je povećana mogućnost korišćenja zajedničkog reza (common cut), te isecanje pozicije u tabli bez korišćenja mikro-mostova (micro-joints). Zajedničkim rezom se značajno smanjuje vreme proizvodnje a postiže se i bolje iskorišćenje materijala. Odsustvo mikro-mostova ukida dodatnu operaciju brušenja, operaciju razdvajanja pozicija iz „kostura“ lima i omogućava bolje iskorišćenje alata za probijanje: prosecanje se vrši sa optimalnim preklopom udaraca – kod korišćenja mikro-mostova softver mora često da naruši optimalan preklop kako bi uklopio poziciju mikro-mosta u liniji prosecanja.
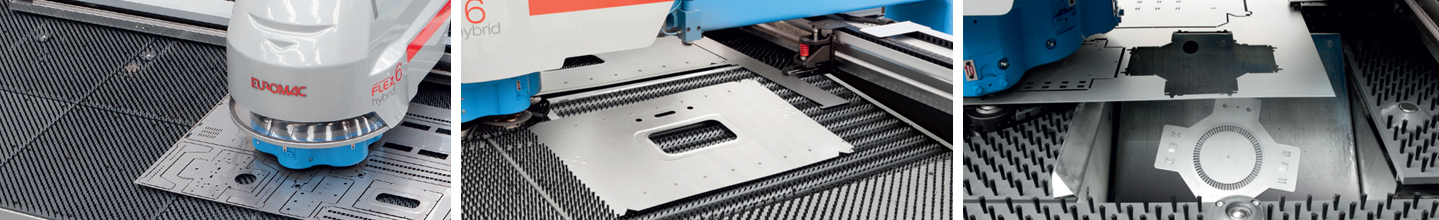
EUROMAC MTX FLEX & Odlaganje obrađenih komada
Postoje dva rešenja za odlaganje obrađenih komada (Chute door) koja se mogu primeniti (kao opcija) na sve EUROMAC MTX probijačice.
Recite nam šta režete i koliko — predložićemo konfiguraciju i poslati ponudu.